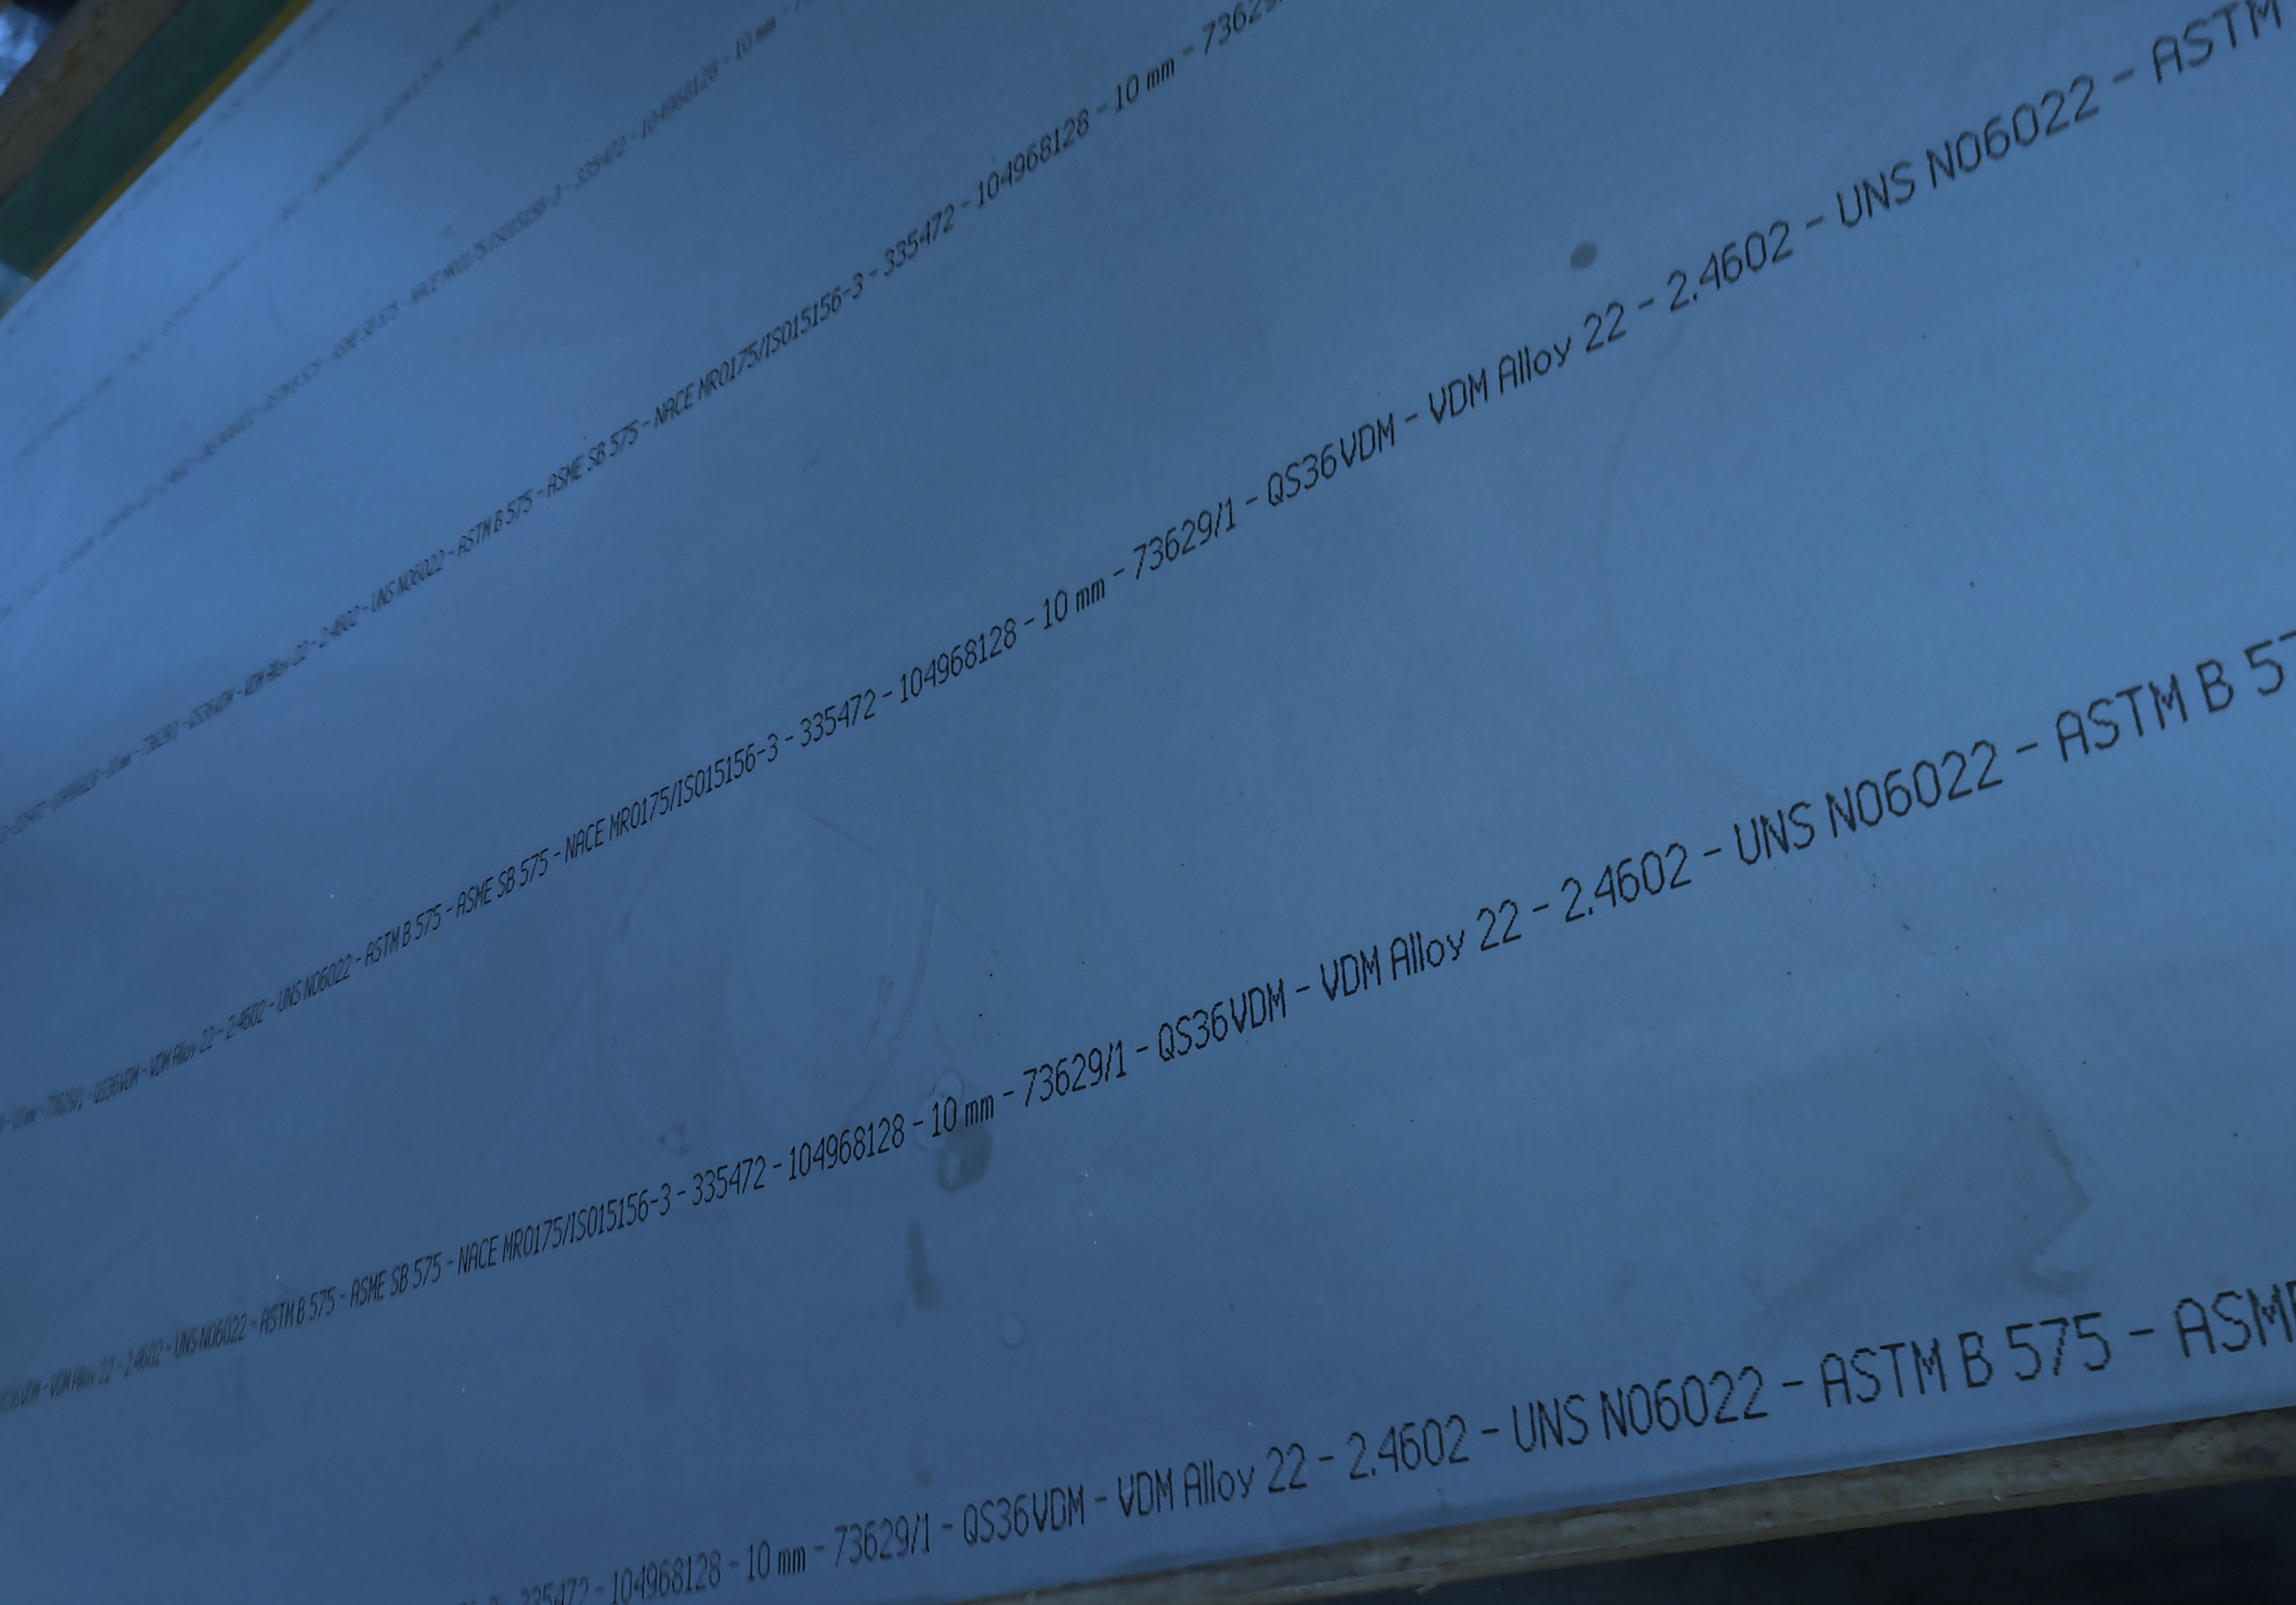
N06022(ASTM B575 ASME SB-575)/Alloy 22/2.4602合金是镍铬钼钨合金,碳、硅含量极低。
主要特性
试验要求
试验结果取3个试样的平均值。仅允许单个试样数值低于平均下限,降幅不得超过30%;该要求同样适用于焊接接头热影响区。
指标仅适用于DIN EN ISO 148‑1标准的标准试样;若采用该标准下的小尺寸试样,缺口冲击韧性最小值需按试样缺口截面面积线性折算下调。
耐蚀性能
合金碳、硅含量极低,热加工及焊接过程中不易形成晶界析出相,焊接构件可用于同时含有氧化介质和还原介质的多种化工工艺环境。 高铬、钼、镍含量赋予合金抗氯离子腐蚀能力,钨元素进一步提升耐蚀性能。可耐受氯气、次氯酸盐、二氧化氯溶液(纤维素行业常见介质),对三氯化铁、氯化铜等氧化性盐浓溶液也具备良好耐蚀性。

专注经营以下材料板棒及加工件
钛及钛合金:
TA1、TA2、……
纯镍及镍基耐腐蚀合金:
N02000、N02201、哈氏合金N10276、N06022、N06200、N10665、N10675
N06625、N08825、N04400、N05500、N08020、N08031、N06059
镍基耐高温合金:
N08800/ N08810/N08811、
N06600/N06601、S66286、R30188、262、N06617、N07718
超级奥氏体不锈钢:
N08904、S31254、N08367(AL-6XN)、N08926(1.4529)
双相钢:
S32101、S32205、S32304、S32750
特种不锈钢:
S30815、310S、317L
材料配套焊材
材料主要来自:德国VDM,德国德镍 Deutsche Nickel,奥地利BOHLER,法国阿赛洛,奥托昆普Outokumpu,
美国哈氏Haynes,美国超合金SMC,美国冶联ATI,日本冶金,宝武特冶,山西太钢,酒钢,金川等厂商
镍基合金及特种不锈钢焊接工艺要求
焊接镍基合金与特种不锈钢时,应遵守以下要求:
应遵守通用安全规范,重点防范粉尘与焊接烟尘吸入。
需设置独立焊接工位,与碳钢加工区域严格隔离。作业区域应保持高度洁净;气体保护焊作业时,应避开气流直吹。
使用洁净的细皮手套与工作服。
工装与设备
接触过其他材质的工具,不得用于镍基合金及不锈钢工件。仅可使用不锈钢钢丝刷。 剪板机、冲床、辊压机等加工设备应加装毛毡、纸板、保护膜等隔离垫层,防止铁屑压入工件表面造成点蚀。
坡口制备
优先采用车削、铣削、刨削等机械加工方式制备焊接坡口;也可采用磨料水射流切割或等离子切割。等离子切割后,坡口侧面必须清理打磨。允许小心打磨处理,打磨过程不得过热。
引弧要求
仅允许在坡口区域(坡口面或引出板)引弧,禁止在工件母材表面随意引弧;引弧灼伤区域易发生腐蚀。
坡口角度
镍基合金与特种不锈钢导热系数低于碳钢、热膨胀量更大,因此根部间隙宜加大(1~3 mm)。 对比普通奥氏体不锈钢,该类焊材熔池粘度更高、收缩倾向更大,对接焊缝坡口夹角建议取 60°~70°



 沪公网安备:31011502402941号